
Ang isang rotary kiln ay bihirang mabibigo nang walang babala. Karaniwang sinasabi sa iyo ng shell na may nagbabago nang matagal bago lumitaw ang isang bitak: isang bahagyang mas masikip na hugis-itlog habang ang bawat cross-section ay gumulong sa ibabaw ng isang gulong, isang maliit na umbok sa axis, isang mainit na lugar na bumabalik sa parehong lugar pagkatapos ng bawat gawaing brick. Umiiral ang mga diagnostic ng kiln shell laser upang mahuli ang mga signal na iyon nang maaga at gawing mga numero ang mga ito na maaari mong aksyonan sa panahon ng nakaplanong paghinto sa halip na sapilitan.
Sa ibaba, tinatalakay namin kung ano talaga ang sinusukat ng laser survey, kung paano isinasagawa ang pagsukat sa isang live na tapahan, at kung paano basahin ang mga resulta kasama ng kung ano ang nangyayari sa bahagi ng pagkasunog ng proseso.
Ang isang kiln shell laser system ay isang tool sa pagsukat na walang contact. Sa halip na i-clamp ang mga dial gauge sa shell o mag-stretch ng mga wire sa pagitan ng mga pier, isang laser tracker o laser scanning instrument ang naka-set up sa tabi ng kiln at ginagamit upang matukoy ang deformation ng shell, ang mga gulong at ang axis ng tapahan. Dahil walang nakakaantig sa shell, maaaring isagawa ang survey habang tumatakbo at mainit ang tapahan, kung saan lumalabas ang totoong geometry.
Apat na pangkat ng mga resulta ang karaniwang lumalabas sa isang survey:
Ang pamamaraan ay mas simple kaysa sa pagsusuri na sumusunod dito, ngunit ang bawat hakbang ay mahalaga. Ang isang karaniwang survey ay tumatakbo tulad nito:
Dalawang detalye ang naghihiwalay sa isang kapaki-pakinabang na survey mula sa isang nakalilito. Ang una ay steady state. Ang pagsukat ng shell habang ang tapahan ay nag-iinit pa rin ay gumagawa ng mga numero na hindi mauulit, na ginagawang walang silbi ang mga ito bilang isang sanggunian. Ang pangalawa ay ang baseline. Sinasabi sa iyo ng isang survey kung ano ang hitsura ng tapahan ngayon; dalawang survey na ilang buwan ang pagitan ang nagsasabi sa iyo kung saan ito pupunta.
Kapag naproseso na ang data, ang karamihan sa mga talakayan ay bumaba sa ilang mga parameter. Ang talahanayan sa ibaba ay ang bersyon na ginagamit namin kapag nakikipag-usap sa mga operator ng tapahan tungkol sa isang bagong ulat ng survey.
| Parameter | Ano ang iniulat ng laser | Tanda ng babala | Ano ang karaniwang ibig sabihin nito |
|---|---|---|---|
| Ovality | Max hanggang min na radius sa isang rebolusyon, bawat istasyon | Isang tumataas na trend, o humigit-kumulang 0.5% ng diameter ng shell | Panganib sa pagkapagod ng shell, pagluwag ng ladrilyo, paggapang ng gulong masyadong masikip o masyadong maluwag |
| Kiln axis / crank | Paglihis ng mga nilagyan ng mga sentro mula sa axis ng disenyo | Isang liko na lumalaki sa pagitan ng mga survey | Pier settlement, roller alignment, hindi pantay na thermal expansion |
| Shell runout | Radial deviation ng shell surface sa isang istasyon | Ang isang istasyon ay malinaw na mas masahol kaysa sa mga kapitbahay nito | Lokal na umbok, pagkawala ng patong, pagsabog ng apoy |
| Longitudinal na profile | Posisyon at diameter ng shell sa haba ng tapahan | Isang umbok na gumagalaw sa mga kondisyon ng pagpapaputok | Thermal camber na hinimok ng hugis ng apoy at patong |
| Geometry ng gulong at roller | Posisyon ng gulong, creep, slope at roller alignment | Gumapang ng masyadong masikip o masyadong maluwag | Ovality sa pier, pinabilis na gulong at roller wear |
Ang pagpapapangit ng shell ay hindi lamang isang mekanikal na problema. Malaking bahagi ng ovality, camber at hot spot na nakikita natin sa mga ulat ng survey ay nagbabalik sa paraan ng pagpapadala ng init sa tapahan.
Ang apoy na masyadong mahaba at masyadong malambot ay nagpapakalat ng init hanggang sa ibaba ng shell, kung saan ang lining ay mas manipis at may mas kaunting coating upang maprotektahan ang bakal. Ang apoy na masyadong maikli ay nagko-concentrate ng init malapit sa nasusunog na lugar at maaaring alisin ang patong. Ang parehong mga kaso ay lumilikha ng isang hindi pantay na temperatura ng circumferential, at ang hindi pantay na temperatura ay lumilikha ng hindi pantay na pagpapalawak, na pagkatapos ay nagpapakita sa laser survey bilang isang umbok, isang liko o isang pagtaas sa ovality na walang halaga ng shimming ay tama.
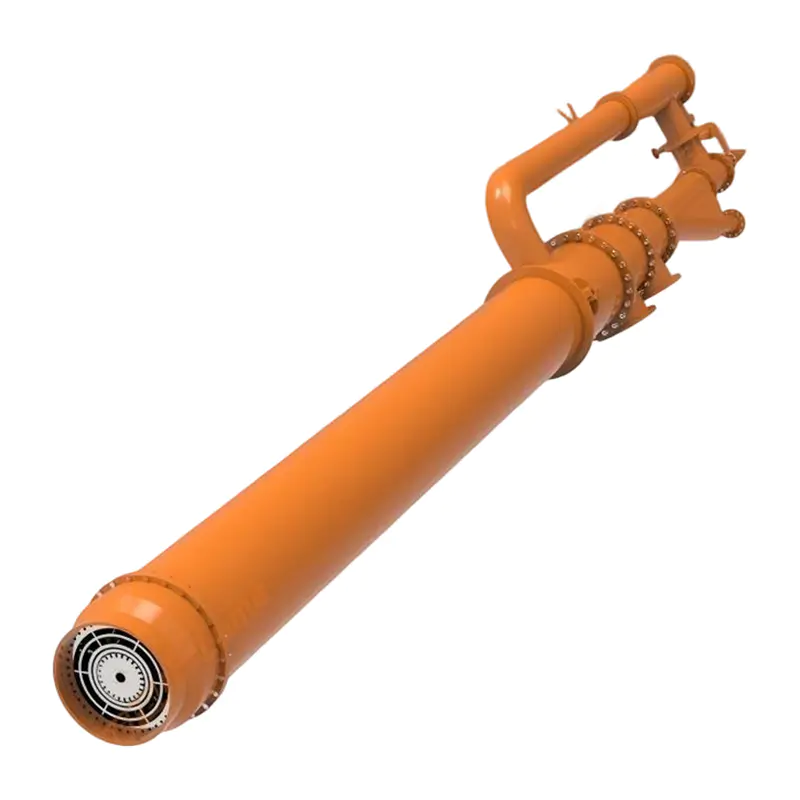
Iyon ang dahilan kung bakit ang pagsasaayos ng burner at mga diagnostic ng laser ay karaniwang sulit na gawin sa parehong window. Kung ang isang mainit na banda ay gumagalaw kapag binago mo ang pangunahing hangin o inilipat ang axial-to-swirl split, ang sanhi ay thermal, hindi structural. Kung ang isang istasyon ay nagpapanatili ng parehong ovality gaano man ang apoy ay nakatakda, malamang na tumitingin ka sa isyu ng gulong, roller o shell. Gumagana lamang ang pagsubok dito kapag ang hugis ng apoy ay maaaring ayusin at paulit-ulit kapag hinihiling, na siyang layunin ng disenyo sa likod ng aming 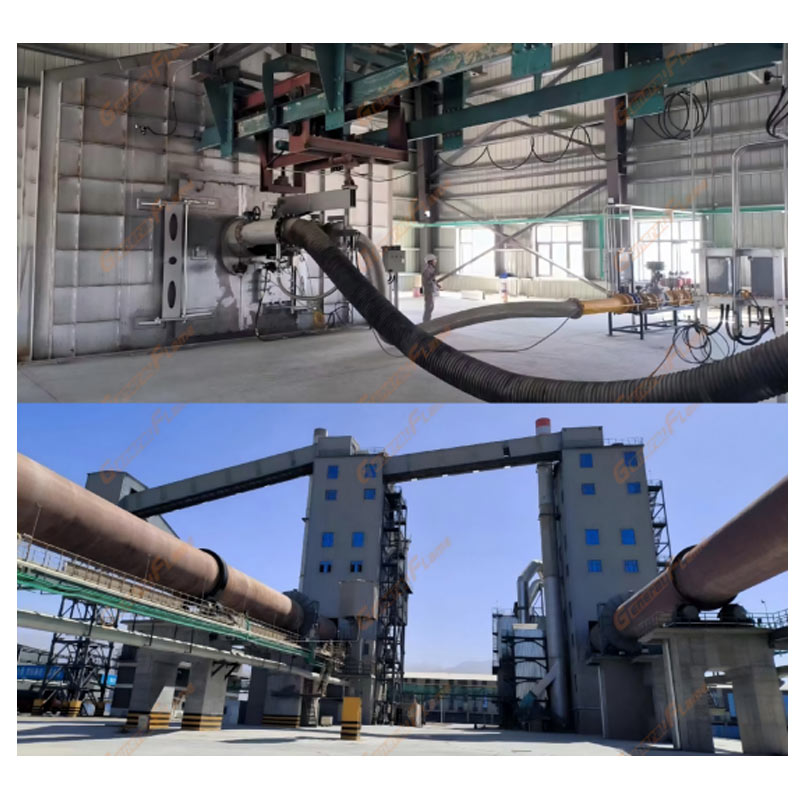 GeneralFlame Adjustable Rotary Kiln Burner na may Precise Flame Control Ang adjustable na Laval nozzle at swirl generator ng burner na ito ay nagbibigay-daan sa tumpak na kontrol ng apoy, na sumusuporta sa paulit-ulit na pagsasaayos na kailangan para sa laser diagnostics. Tingnan ang Produkto → .
Ang mga diagnostic ng laser ay nagkakahalaga lamang ng gastos kung ang ulat ay nagtatapos sa mga pagpapasya. Sa pagsasagawa, ang mga output ay pinapagana sa ilang pamilyar na pagkilos:
Ang mga pagbabago sa gasolina ay nararapat sa kanilang sariling pagbanggit. Kapag lumipat ang isang planta sa alternatibo o halo-halong panggatong, iba ang liwanag ng apoy at ang mapa ng temperatura ng shell ay lumilipat kasama nito, kaya ang pangalawang survey pagkatapos ng pagbabago ay isang murang paraan upang kumpirmahin na nakakayanan ang shell. Ang pagpapaputok ng maraming gasolina ay normal na ngayon sa halip na kakaiba, at ang kagamitan ay dapat na itugma sa tapahan, hindi lamang sa listahan ng gasolina, na kung paano tayo lumapit sa ating 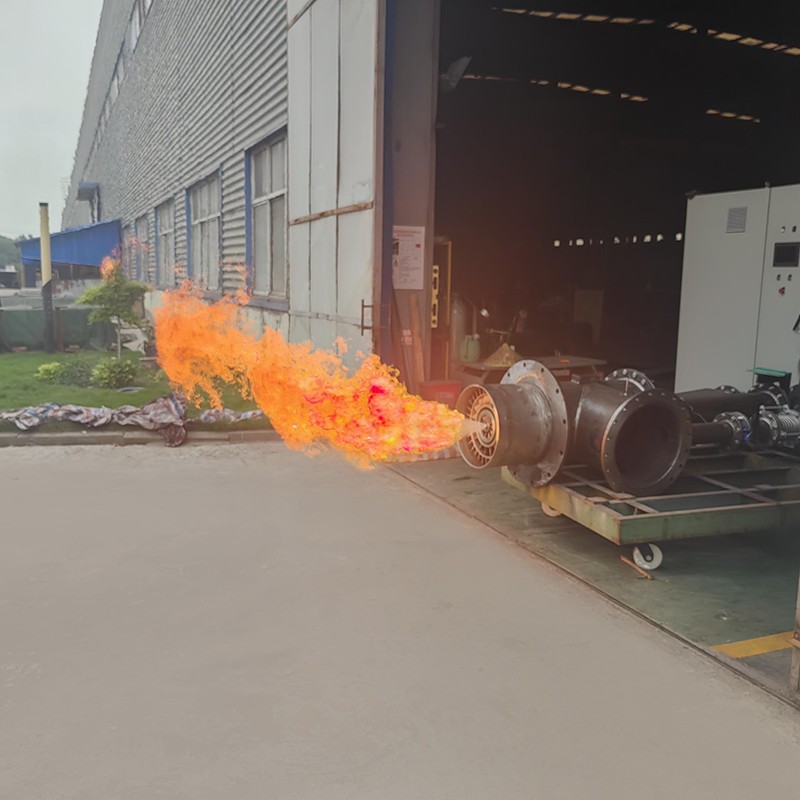 GeneralFlame Multiple Fuel Co-combustion Burner para sa Rotary Kilns Ang multi-fuel co-combustion burner na ito ay gumagamit ng adjustable na Laval nozzle at variable-pitch swirl generator para magbigay ng fuel adaptability kapag lumipat ang mga planta sa alternatibo o mixed fuel. Tingnan ang Produkto → .
Ito ay nagkakahalaga ng pagiging tapat tungkol sa mga limitasyon. Sinusukat ng isang laser survey ang geometry, hindi ang mga sanhi.
Ginamit sa ganoong paraan, ang isang laser survey ay nagiging isang tool sa pagpaplano ng pagpapanatili sa halip na isang one-off na ulat.
Sinasagot ng mga diagnostic ng kiln shell laser ang isang partikular na tanong: paano kumikilos ang shell habang lumiliko ito? Ang sagot na iyon ay pinakamahalaga kapag ibinalik ito sa operasyon, sa kung paano pinaputok ang tapahan, kung paano pinaplano ang lining at kung paano inaayos ang mga mekanikal na bahagi.
Gumagawa kami ng mga rotary kiln burner at combustion system para sa semento, dayap, nickel, lithium, zinc oxide, pellet at mga linya ng pagproseso ng basura, at gumugugol kami ng maraming oras sa site sa pakikinig sa mga problema sa shell. Kung ang iyong huling survey ay nagpakita ng isang mainit na banda, isang ovality na halaga na gumagapang paitaas, o isang axis na hindi mananatili kung saan mo ito inilagay, ang bahagi ng pagkasunog ng tapahan ay sulit na suriin nang sabay-sabay. Ang aming mga proyekto ng sistema ng pamamahala ng kiln combustion at ang mas malawak industriyal na pugon at teknolohiya ng pagkasunog ang trabahong inihahatid namin pareho ay nagsisimula sa parehong lugar: sukatin muna, pagkatapos ay baguhin ang isang bagay.



 Mga Manufacturer ng OEM/ODM na High-Performance Combustion at Thermal Equipment